Ferrum incorruptum ad carbo carbonis glutino commune est, sed technice munus iungendum postulans. Via certa recta est: filler austeniticam nimis commixtam elige ut ER309L, adhibendo procedendi humili calore input, et ne ferrum contagione e latere chalybis carbonis. In praxi, haec tria decisiones maxime crepuerunt, nimiam duritiem, defectum praematura corrosio.
Quamvis difficultas percepta, dissimilia compages metallica inter immaculatam et carbonem chalybem apparent in plantis chemicis, lineis alimentis, systematis curationis aquae, et fabricae chalybeae. Clavis non est cogitare de ea duas materias similes glutino; moderata est processus offensionis et dilutionis administrandi.
Quare Welding Aliquam ad Carbon Steel differt
Quaestio fundamentalis est quod chalybs carbonis et chalybs immaculata differunt in chemia, expansione scelerisque, et responsione mechanica. Carbon ex chalybe carbonis in zonam conglobatam migrat in calefactione, quae cohortem duram, fragilem martensitam in fusione recta creare potest et stratum decarburizatum mollitum in latere chalybis carbonis. Austeniticum ferrum immaculatum etiam circiter 50 centesimis plus quam carbo carbonis dilatat, ita iuncturam accentus residuas substantiales post refrigerationem evolvit. Eodem tempore dilutio ex chalybe metallico carbonis chromium et nickel contentum in depositum pactionis reducit. Si metallum filler non multum immixtum est, solidum corrosio resistentiae vel duritiei humilis confecti pugillo habere potest.
- Migratio carbonis duritiem et embrittionem localem creat.
- Expansio scelerisque mismatch residua accentus auget et periculum pravitatis.
- Weld dilution mutat chemiam metalli depositi.
- Contaminatio ferrea in parte immaculata potest trigger formationem rubiginem postea.
Eligens Ius Filler Metal
Brevis responsio est uti 309L vel 309Mo pro articulis maxime incorruptis-ad-carbonis ferro. Hoc stannum satis excelsum praebet chromium et nickel ad dilutionem ferri carbonis tolerandam et adhuc fabricam austeniticam pugillo relinquendi cum resistentia bene corrosionis. 308L, qui ad copulationem 304 sibi intemeratam ordinatur, illas extra mixturae subsidia non habet nec pro dissimiles articulis commendatur.
| Filler | Best Used For | Key Characteres | Magna consideratio |
|---|---|---|---|
| 308L | Coniungens 304 intemerata sibi | Princeps corrosio et metam aestheticam | Not enough Cr/Ni for high dilution; martensite formare potest |
| 309L / 309Mo | immaculatam ad ipsum chalybe welding | Bonum tolerantiae dilution; resistit dura structurae | Primum arbitrium ad maxime servitium ambitibus |
| 316L | CCCXVI immaculatam vel altiorem coniungens applicationes pitting | Molybdenum pituitam adiungit resistentiam | Neque adhuc aptum est carbonis dilutum; uti 309Mo loco |
| 312 | Fortis dissimiles ac difficiles pactiones junctiones | Princeps ferrite contentus, rima repugnans | Virtus superior, sed ductilis inferior; postulat humilis calor initus |
| ERNiCr-3 | Summus tortor et scelerisque cursus | Nickel-fundatur, humilis scelerisque expansionem mismatch | Altior sumptus; optimum laborem crepuit resistentia |
Ad servitium elevatum vel graviter revolvitur, nickel-fundatur metallis filler ut ERNiCr-3 potior quam 309L. Nickel-dives pugil metalli resistit migrationi carbonis meliori et coefficiens expansionis propior cum ferro carbonii, quod lassitudinem scelerisque minuit. Pro generalibus autem applicationibus 309L optio sumptus efficens probatur.
Optimus Welding Processusus dissimiles articulis
GTAW processus criticus optimus est ad laborem chalybem immaculatum ad carbonem, at GMAW, FCAW, et SAW omnes cum parametris rectis conciliationes facere possunt. Factores moderatores sunt caloris initus, gas protegens, et celeritas peregrinationis.
- GTAW (TIG): Optima fistula tenuis et radix transit quia caloris subtilis imperium et humilem depositionem dat. Utere fill filler of ER309L virga et argonis sive argonis-helium protegens.
- GMAW (MIG): Optima mediae crassitudinis productio. Utere imbre venarum vel brevi circumitu transferre ad modum caloris input. Gas scutum argonis cum 2-5% CO2 commune est; devita 100% CO2.
- FCAW: Bene pro crassa lamina et campus reparat. Utere E309LT1-1 filum et argon/CO2 mixtum protegens pro planis et horizontalibus weldis. Scoria inter fauces removenda est.
- IDI: efficientem ad summas longitudinales longitudinales in magnis vasis vel vasis pressionis. 309L uti filum et fluxum neutrum vel chromium libratum. Diligens calor temperantiae est essentialis.
Praeparatio et munditia iuncturam
Mundus, probe paratus, iuncturam media pugna est. Lutum, unctum, scala, et pulvis carbonis stridor porositatem et rubigo maculam in parte immaculata facere possunt. Utere dedicato ferro immaculato perterget et instrumenta, et numquam utuntur peniculus qui carbonis chalybem tetigit.
- Tere seu machinae facies juncturas ad lucida metalla paulo ante glutino.
- Utrinque gradatim cum acetone vel ad praeparationem glutino solvendo destinato.
- Ad iuncturam petulci in lamella, uno-V sulco utere cum angulo 60-70 graduum incluso et facie radicis 1-2 mm.
- Radix cum glutino transeat, advocata utere vel posteriore parte purgare cum argone, ne oxidatio fiat.
- Acetabulum chalybeum latus serva, et latus immaculatum segre per idoneos; uti fibulis separatis si fieri potest.
Preheat controlling, Interpass Temperature et Input
Procuratio caloris est potissima variabilis post filli electionem. Preheat pluribus articulis non opus est, sed si sectio crassa vel articulatio graviter coercita est, maximum preheatulum 100°C acceptum est. Superior preheat accelerat migrationem carbonis et cohortem martensitam crassiorem producit. Temperatura interpassi infra 150°C manere debet, et globulis stringis globulis magis quam latis texendis edificari debet.
| Process | Current | Voltage | Travel Celeritate | Calor Input (proxime.) |
|---|---|---|---|---|
| GTAW | 100-150 A | 12-15 V | 100-150 mm/min | 0.6–1.5 kJ/mm |
| GMAW (venarum) | 180-220 A | 22-26 V . | 300-400 mm/min | 1.0-1.8 kJ/mm |
| FCAW | 220-280 A | 26-30 V | 350-450 mm/min | 1.2-2.0 kJ/mm |
Regula utilis est ut calor initus quam maxime sine defectu fusionis abstineat. Utere brevibus faucibus et frigus iuncturam inter transit cum temperatura scandit interpass.
Positioning and Automation for Reliable Welds
Posiens workpiece in propensissimo orientatione et utens celeritate mechanica peregrinatione moderatio defectus in dissimilibus metallis glutino dramatice minuet. Simplex glutino manuali operari potest, sed iuncturam ad planam positionem circumagens longe certior est.
Pro parvis conventibus et congruis, glutino positio positio communi angulo convenienti exhibere potest et opus gyrari, dum gubernator facem stabilis servat.
 I-Ton Conventional Welding Positioner pro paruis conventibus Haec positio positio conventionalis glutino 1-ton capacitatem aestimavit et ad angulos opportunos conventus parvos gyrat, permittens welders ut taedam stabilis et constantem positionis iuncturam consequi possit. Visum Product →
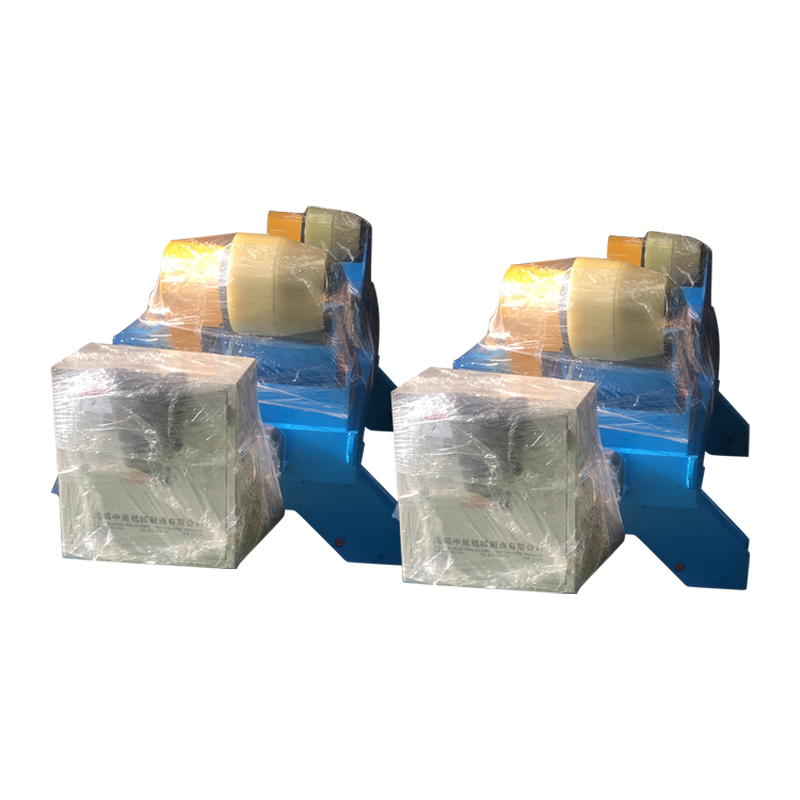
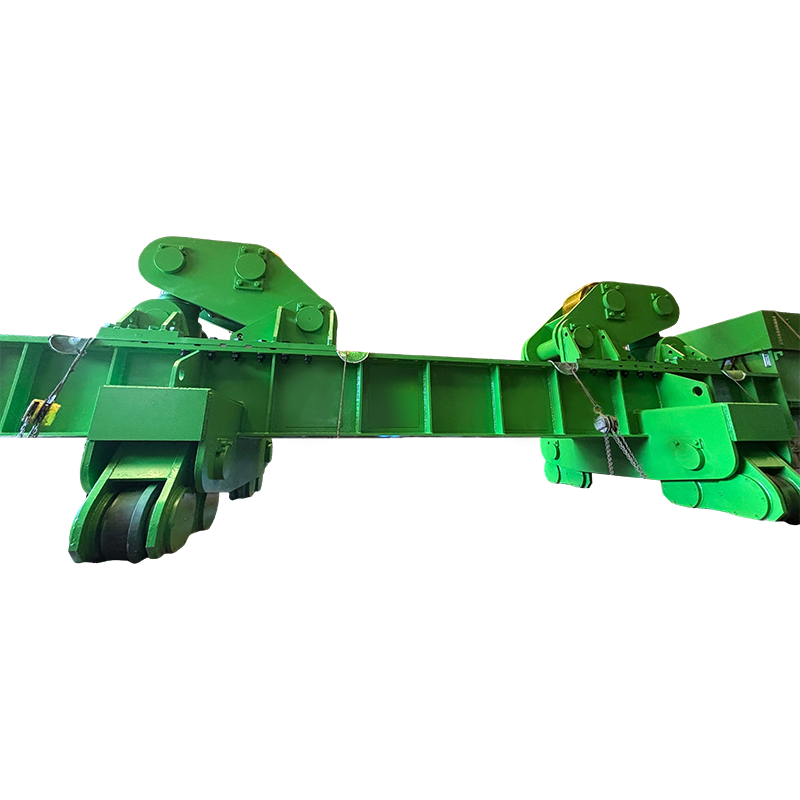
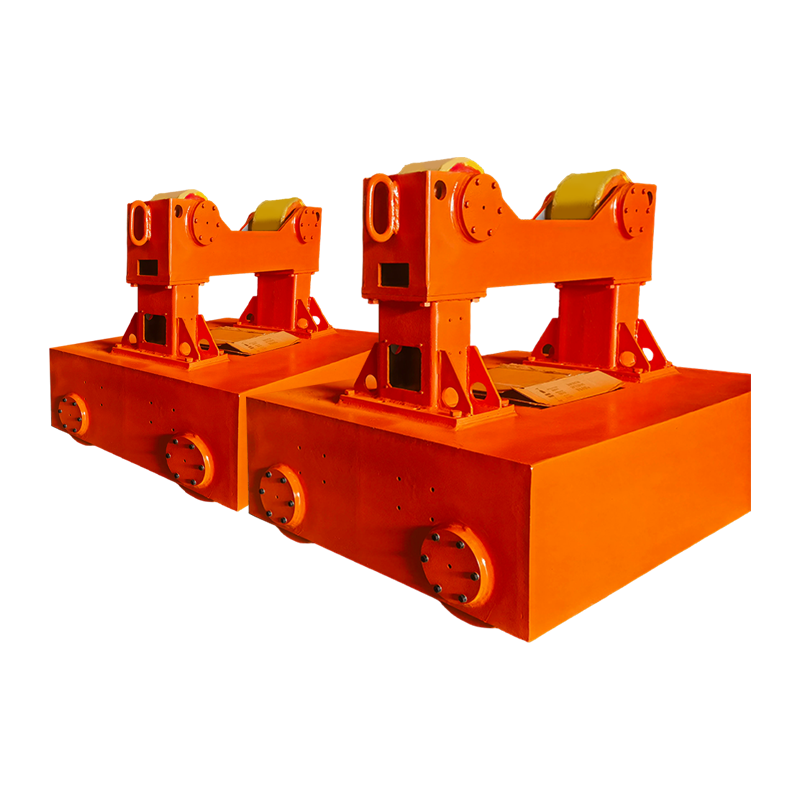
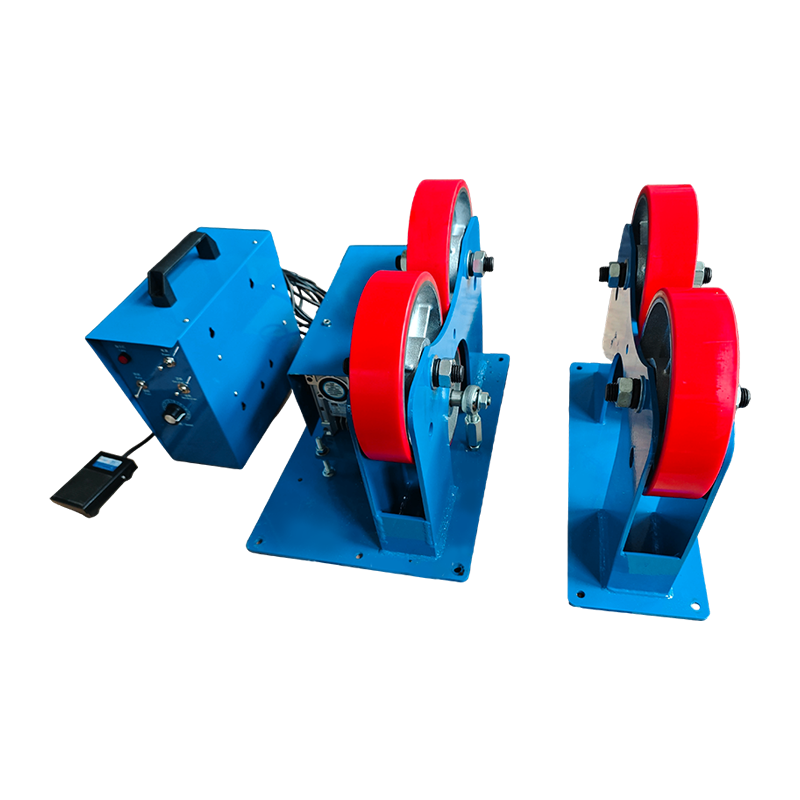
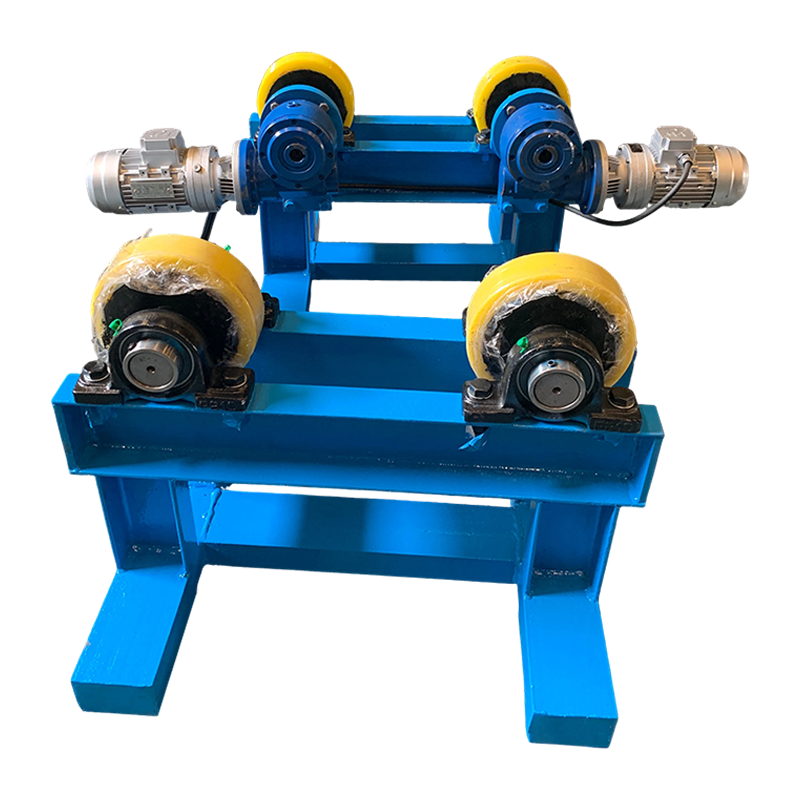
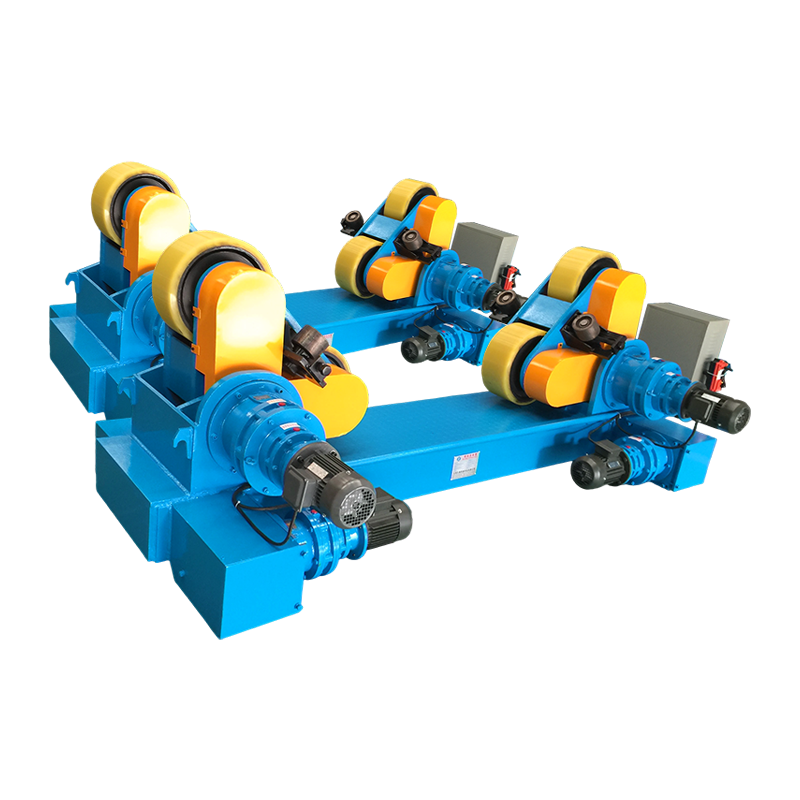
Nam crustae piscinae, fistulae spolinae, et sectiones cylindricae, glutino rotator commissuram celeritate moderata vertit, sic stagnum pactionis in positione plana constanti manet. Aditus hic maxime utilis est, cum incorrupta et carbo carbonis collata opus gravis est manu tractandi. De legere potes quomodo compages globi rotating reducere rework in metallum cisternina et organum fistulae .
 X-Ton Welding Rotator cum Electric Orbitalis Motus et Elevatio A 10-ton welding rotator featuring motus orbitalis electrici et elevatio electrica, summas cylindricas gravia vertere ad celeritatem moderatam destinatur, servans piscinam planam ad eventus constantes. Visum Product →
Ad commissuras longiores iunctas quae GMAW vel SAWA requirunt, manipulator columna et bombycina caput per iuncturam aequabili velocitate movet et facem angulum fixum tenet. Haec variabilitas humanam removet, quae saepe dilutionem spicis et lapsibus frigidam creat.
 nativus 4030 Columna & Boom cum Electric Orbital Motu nativus columna-et-bom manipulator cum motu orbitali electrico, caput glutino per longas commissuras movens ad celeritatem fixi et angulum stabili, reducens variabilitatem humanam pro GMAW vel IDI. Visum Product →
Haec proposita necessitatem boni procedendi non tollunt, sed multo faciliorem faciunt humilitatem interpassi-temperati, humilis caloris-input consilium quod 309L innititur.
Post-Weld inspectionem et Superficiem Curatio
Post glutino diligenter inspicias iuncturam, praesertim fusionem rectam in parte chalybis carbonis. Duritia lectionis supra 350 HV in zona illa saepe indicat calorem initus nimis altam vel filler erravisse. Superficies inspectio cum perspicacitate rimas et porositatem revelare potest, cum probatio ultrasonica vel radiographica adhibita cum componentia critica est.
Si latus immaculatum occurret media exedentia, pactionem decolorationem remove et iacum oxydatum spicatum vel filum percute, deinde superficiem passivat. Ne particulae carbonii in parte immaculata remaneant, quia rubiginem et cellulam corrosionem contractam creabunt. Cum subsidio accentus requiritur in codice applicationis, temperatura humilis et brevis idealis circa 350-400°C servabit ut diffusionem carbonis circumscribat.
Communes Discontinuitates et Quomodo eos devitare
Pleraque vitia in hac compositione materiali evitabilia sunt, si cum 309L vel nickel stannum manes, calorem compesce, et mundum iuncturam serva. Mensam infra enumerat quaestiones communes et praefigit.
| Defectus | Verisimile causa | Emenda actio |
|---|---|---|
| Porosity | Infectum fluxum, superficies oleum, opscurationem defectus | Consummabiles gradus, siccum, siste gas fluxum et distantiam COLLUM |
| Calidum crepuit | Altum sulphur seu phosphorus in basi metallica; summus calor initus | oras iuncturas mundas; uti 309L vel 312 Miiller; inferiores calor initus |
| Formatio martensita | Princeps dilution, princeps temperatus interpass | Utere miilla super- commixta; infra CL°C; redigendum textrinum |
| Undercut | Nimia current vel peregrinatione celeritas | Redigo venae glutino; tardius leviter vel adjust gun angulus |
| Rubigo in immaculatam partem | Ferrum contagione perterget vel stridor | Utere instrumenta ferro immaculata dicata; munda et passivate post welding |
Frequenter Interrogata
Possumne immaculatam chalybem configere chalybem 308L?
Potes, sed non utilem. Carbon chalybs diluit 308L stagnum conglutinatum, quod chromium et nickel contentum demittit ad formam martensitam et resistentiam corrosionis minuendam. 309L minimum commendatur filler huic dissimile compositioni.
Egetnene me preheare priusquam intemeratam carbo carbonis ungulam?
Solet no. Pro crassis sectionibus vel articulis valde constrictis, maximum preheatum 100°C placet. Superiores temperaturae carbonis migrationem accelerant et fragilem iacum in linea fusione efficiunt.
Ecquid iuncta rubigo iuncta?
Hinc chalybeum rubiginem erit, si indefensum fuerit. Pars immaculata manere debet corrosio resistens, si superficies est mundata et passiva et contaminatio ferri impeditur. Tunica vel carbonis mucro ad exteriora opera latus pingit.
Possum uti MIG glutino cum 100% CO2 protegens gas?
Suspendisse non est. Purus CO2 carbonem pugillo addit et chromium oxidizet, resistentiam corrosionis lateris immaculati reducens. Argon utere mixto cum 2-5% dioxide carbonii, vel argonis cum 1-2% oxygenii.