MIG glutino efficacissimum est cum quattuor conditiones simul escendunt: metallum basis est mundum et siccum, parietis crassitudo dure inter 3 mm et 12 mm sedet, arcus ab aere movendo munitur, et iunctura iuncta in plano vel situ horizontali — vel rotatur ut ibi remaneat. Aliquem ex iis conditionibus removere et processum adhuc decurrit, sed tacite desinit esse optio celerrima, mundissima et oeconomica in area tabernae.
MIG glutino, formaliter arcus metallicus gasi glutino (GMAW), continuum filum consumabile per sclopellum electrodum pascitur, dum gasi fusilis fusilis protegens exterius instructus protegit. Quia filum numquam cessat, nulla scoria ad spumam et nullum electrodam ad singula paucorum milliumtrorum mutanda est, quae idcirco processus productionis glutino dominatur quotiens condiciones operantes cooperentur.
The four Conditions that Make MIG the best Choice
Omnis decisio practica de MIG - filum diametri, gasi mixtum, amperage, fixtura - ad has quattuor conditiones structurarum redit, et inspicienda sunt antequam ratio glutino scripta est.
Mundus, siccus metallum
Molendinum, squama, oleum, pingunt et humorem intus absumunt in arcum et vertunt in poros. Decem minuta cum molentis vilius est quam tessera rework.
3 mm usque ad 12 mm parietem
Tenues satis fuse per sine revellere, satis crassum quod depositio rate cedit sibi. Infra 1,5 mm arcus instabilis fit; supra 12 mm es in globulos et territorium multi-passum.
adhuc aer
Gas scuto infima nexus est. Lumen crucis-dractus involucrum gasi denudabit et porositatem relinquet, quantumvis bonae uncinis sunt.
Plana vel situ
Gravitas apud te operatur in 1G et 2G, ita celeritatem, penetrationem et capita apparentia omnia cacumina ibi peragunt, vel potius in workpiece versatur.
Cetera omnia - inductum, angulum iter, longinquum contactum - singulare tuning est, quod cum chartula et decem minutis usu emendari potest. Hae quattuor structurales sunt, nullaque machina occasus absentis compensat.
Crassitudo et Materia: MIG Dulce Macula
Pro chalybe carbo, MIG in lamina maxime ab circiter 3 mm ad 12 mm est, et etiam schedam tenuem infra 3 mm optime tractat cum aptum sursum strictum est et metallum mundum est.
| Materia crassitudine | Diameter filum | Gas protegens | Transfer modus |
|---|---|---|---|
| 1.0-3.0 mm sheet | 0.8 mm (0.030 in) | 75% Ar / 25% CO2 | Brevis circuitus |
| 3.0–6.0 mm laminae | 1.0 mm (0.035 in) | 85% Ar / 15% CO2 | Brevis circuitus or spray |
| 6.0–12.0 mm laminae | 1.2 mm (0.045 in) | 90% Ar / 10% CO2 | Aut aspergine pulsed imbre |
| XII mm et supra | 1.2–1.6 mm | 90% Ar / 10% CO2 | Pulsus imbre, articularis sparsus, multi pass |
Aluminium regulas mutat: C% argon eget, ars impulsus cutem oxydatum diducere, et FUSUS sclopetis vel facem dis-trahere quia filum nimis molle est ut per lineam longam alat. Chalybs immaculata inter duas sedet et plerumque gas tri-mixtum cum helio vel parvo CO2 addito fluiditate temperare vult.
Munditia et Opportunus Sursum: ubi Most MIG Problematum Committitur
Dure novem e decem MIG defectibus reducere contaminationem vel rimam iuncturam quae nimis lata erat ad filum adhibitum — non ad machinam glutinolam.
Molendinum et scabra et aerugo non solum in superficie sedent; calorem hauriunt, qui debet liquefieri ex metallo parentis, ideo guttae penetratio et operans per curvam intentionem compensatur. Oleum, pingere et secans fluidum in arcu coquere et gas e stagno impellere, quam ob rem porositas fere semper apparet in primo passu componentis quod numquam degradatur. Calvanizatum ferrum durissimum est: zinci efficiens debet tergere saltem 25 mm a linea iunctura, et tunc quoque fumus bonam extractionem requirit.
Res aeque. Filum solidum 1.2 mm non potest ponte a 3 mm radicis interstitio sine ustione perfundi, ita hiatus habendus est ut fere unum filum diametri vel minus in iuncturam quadratam petat. Si tolerantia fabricatio id non patitur, responderi solet a fauore detracta vel mutatio processus potius quam mutatio occasus.
Gas protegens, draft et Outdoor re
MIG plurimum valet in aere adhuc, et protegendi gas ratio est.
A 12-20 l/min (25-40 cfh) argonis fluxus mixtum per transversum solum 8-10 km/h detrahi potest, quod est fere celeritas aurae per ianuam apertam tabernam. Conversus fluxus rate altior quam circiter 20 l/min raro problema determinat; rivus turbulentus fit, aerem atmosphaericum indesinenter incipit et raritas magis quam melior fit deterior. Tegumenta, aulaea et clausuras temporales solve in officina.
In situ, responsum honestum est quod filum solidum MIG amittit filum gas- clypeum fluxum cored (FCAW-G), quod ventum tolerat longe melius quod scoria et nucleus fluxum adiuvant stagnum defendunt. Quam ob rem structural collineatio velit et opus reparationis campi tam raro in filum solidum currit.
Positio et Rotatio: Custodiens Arcum in Flat
MIG suam summam depositionis ratem et mundissimam capita in planis (1G/1F) et positionibus horizontalibus (2G/2F) tradit, quia gravitas stagnum liquescens ubi auctor id vult tenet.
In productione, fabrica plerumque pro taedis rotatur. glutino rotator cylindrum, vas vel fistulam spools ad celeritatem superficiei moderatam vertit, sic arcus in statu plano permanenter manet, qui officium lentum, situm dependens in iterabilem vertit. Ad commissuras longas, unitas cum motu anti-vento vel magna orbitalis motus retinet vas ne axialiter serpat ut vertit, commissurae non spiralem.
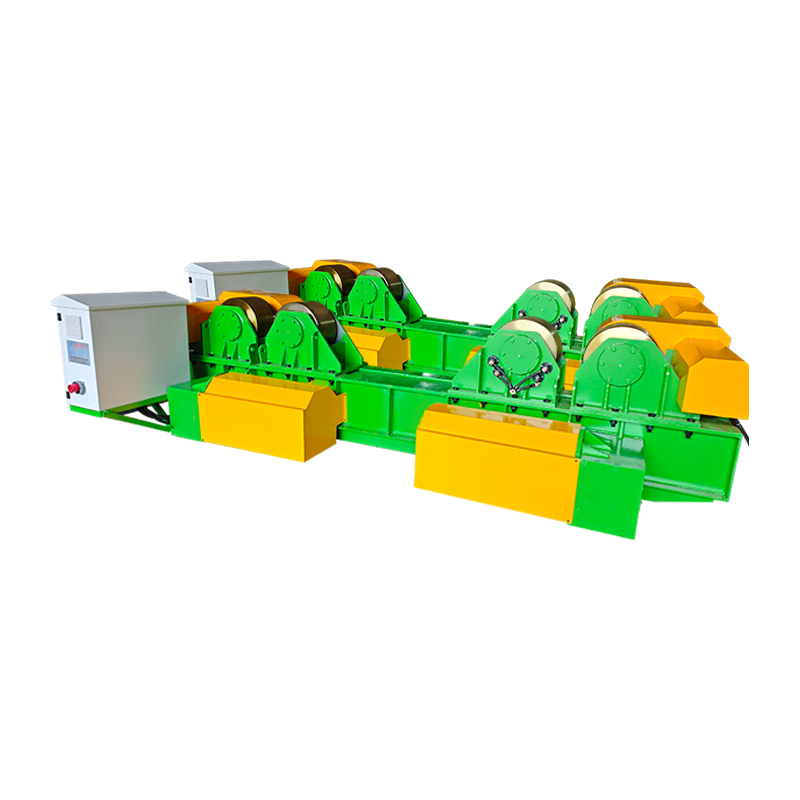
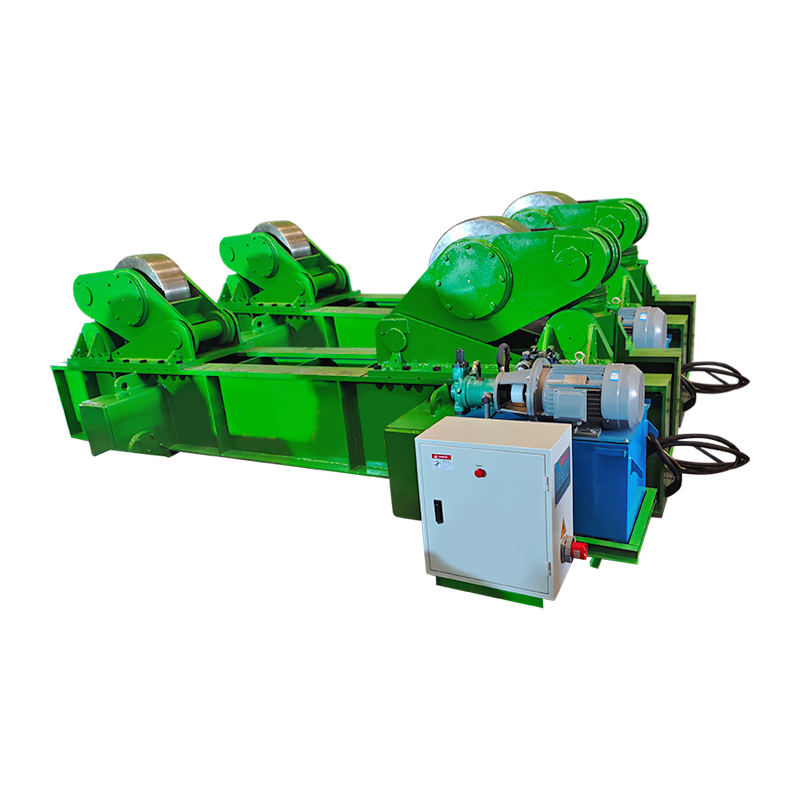
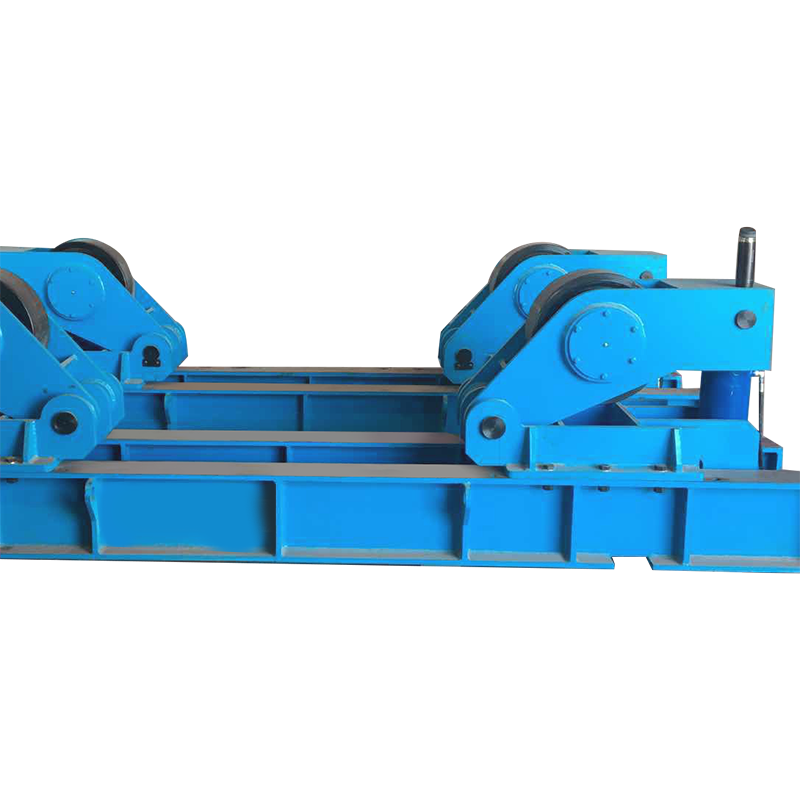
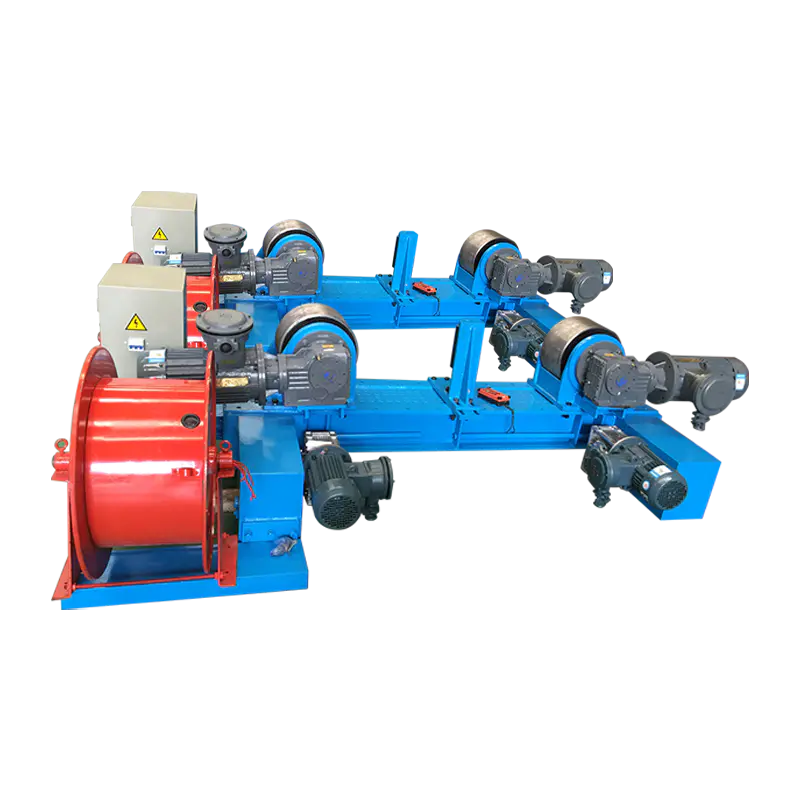 20T Adjustable Welding Rotator with Electric Orbital Motu and Anti-Drift Electrica glutino rotatoris pro magnis cylindris adhibitis anti-egisse et duplicata motoria coegi ad commissuras circumferentiales stabilis et iterabilis custodiendas. Visum Product →
Partes quae flecti non possunt sicut cylindrici - uncis, tabulae, sentinae insterni, valvae corpora - tractantur in glutino positioner vel turntable qui persimiles ac circumagendo opus sic articulatim sistitur. Idemque est: sio, non in carpo, an in plano fiat pactio.
A Pre-Satus Genus quod maxime MIG querelae
Priusquam machinam reprehendas, per hunc ordinem opus fac - in plerisque tabernis culpa in primis quinque elementis invenitur.
- Confirma electrode-positivum (DCEP) verticitatem pro filo solido in ferro.
- Contactus-tip-ad-operis distantiam pone 10-15 mm; iam lignum destillat amperage et penetratio.
- Profluvium gasi pone ad 12-20 l/min et moderatorem felis tenuit, non quiescit.
- Filum aequare velocitate et intentione inter se pascere; arcus debet sonare sicut sartagine stabilis lardum, non crepitans vel fremens.
- Perscriptio volvunt contentionem et conditionem liner - avis-nidum est problema cibarium, non problema arcus.
- Fibulae opus redeant ad iuncturam, non in pictam tabulam rail.
- Tenuis scheda, uti a 5-15 gradu, angulum impulsum et paulo superius inductionem ad breve spatium translationis emolliendum.
- Gravius enim lammina sclopeta trahunt et accelerationem itineris augent donec digiti puriter madefaciant.
Cum MIG est Nefas respondendum est
MIG raro processus malus est, sed in paucis condicionibus alius processus arcus locum suum acquirit - et simulans aliter pecuniam constat.
| Process | Aptissima to | Crassitudo practica | Ventus tolerantia |
|---|---|---|---|
| MIG / GMAW (filum solidum, gas) | Mundus opella opus, vas et lamina media, alta rate productio | 1-12 mm | Pauperes |
| Flux-cored / FCAW-G | Situm et opus velit, sectiones crassiores, compagum structurarum | 6-25 mm | bonum |
| Stick / SMAW | Scabra, sordida vel humida metalla, reparat, angusta | 3-20 mm | Praeclarus |
| TIG / GTAW | Partes graciles, radix transit, immaculata et aluminium ubi species res | 0.5-6 mm | Pauperes |
Duae praeterea exceptiones nomine dignae sunt. Partes valde crassae — ultra 25 mm — solent velociores arcus submersi vel opus multi- passum fluxum cored. Et in locis inconcinnis brevissimis welds, ubi fixtura magis quam ipsa pugillo constat, saepe cum electrode baculo velocius eunt.
Ubi MIG solverit Most in productione
Lacus, vasorum pressi, fistulae spools, sectiones turris venti et H-trabes sunt ambitus ubi MIG glutino efficacissima est in scala industriae, quia unaquaeque earum rotari potest.
In vase seu tibia FUSUS, opus in scutulis magnis, sclopetum ad angulum fixum tenetur, et machina iter facit. Eadem ratio agit turrim et productionem monopilam, in qua longitudinales et circumferentiales commissurae sub columna et bombo conchae iuncta sunt. In piscinis et fistulae fabricatione, haec geminatio rotationis cum angulo constanti fax est quae MIG a rapido processu manuali in unum vere iterabilem vertit — effectus practicus fusius in hoc aspectu obtegitur. quomodo glutino rotators metallum cisternina et organum fistulae transformaret? .
Gravis, inconcinnus workpieces plerumque tractatur in loco positione, et conchas magnas, quae ante glutino utilitatem debent aligned ex apto rotatore cum elevatio hydraulica et propellente horizontali, quae gruem tempus ab noctis gradu removet.
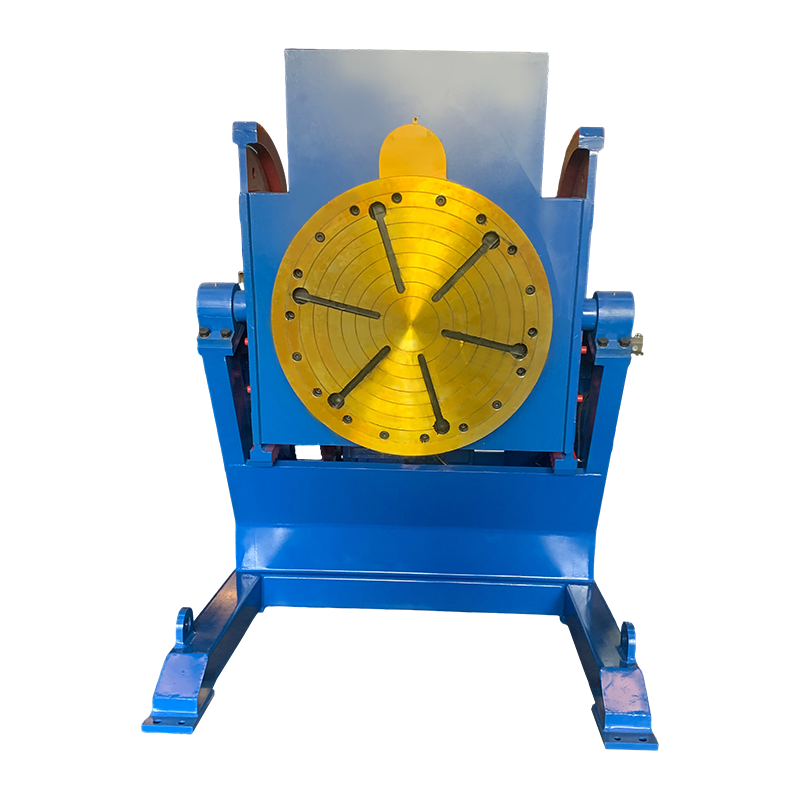
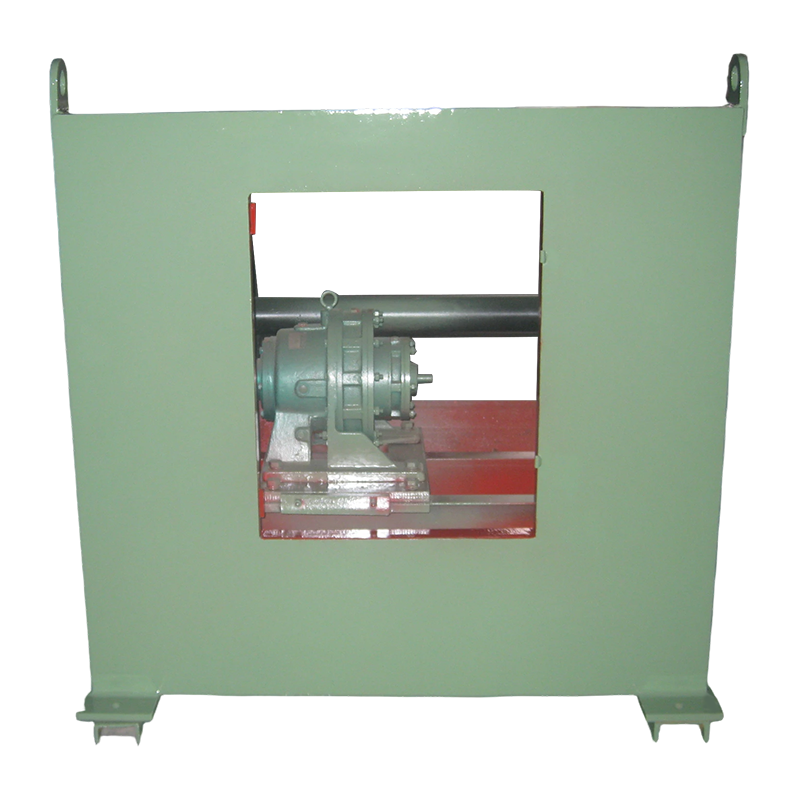 3T Conventional Welding Positioner ad Gravis Officium Workpieces Inclinatio et rotatio turntable pro fabricandis usque ad 3000 kg, adiuvans conservationem in pressione vasis, pipelini et fabricae fabricationis planae conglobat. Visum Product →
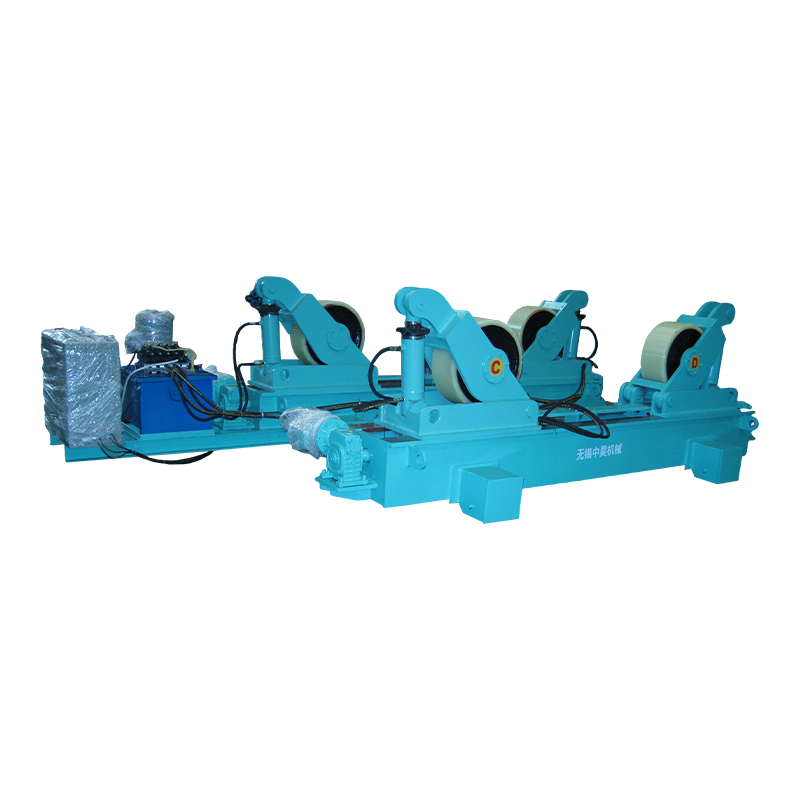
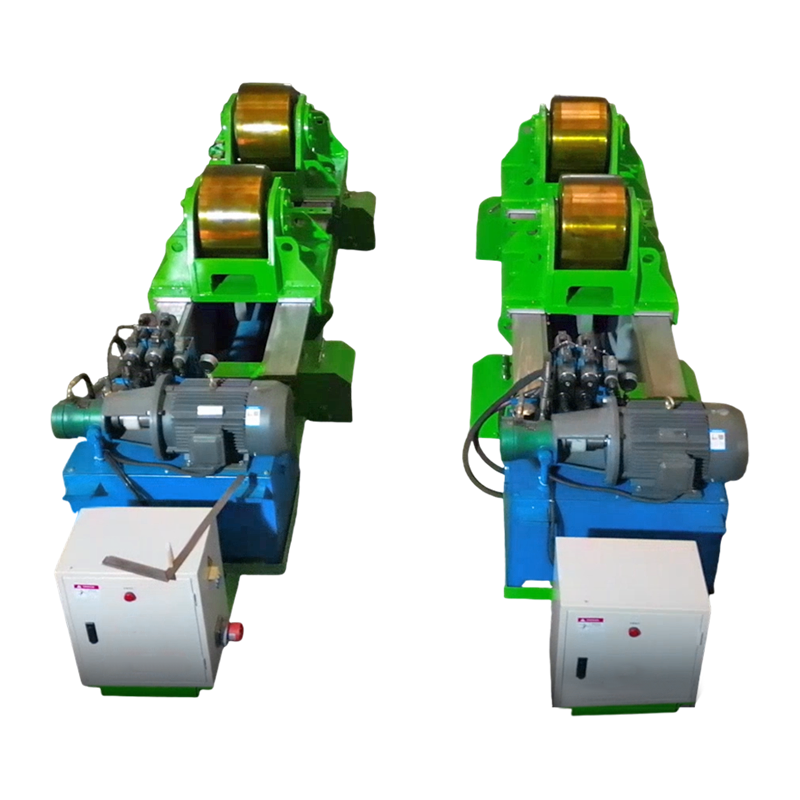 80T Opportunus Welding elit cum HYDRAULICUS Horizontalis propellentibus HYDRAULICIS gyratorii aptati pro magnis cylindricis conchis, cylindro aptabili basi et horizontali nixo ad conventum accuratae cucurbitulae sustinendum. Visum Product →
Filum commune in omnibus his casibus constans est: arcus in loco plano moratur, celeritas peregrinationis a coegi potius quam manu ponitur, et operariorum operam in arcu pro gravitatis pugnae expendunt.
Frequenter Interrogata
Potestne MIG glutino foris adhiberi?
Non solidis filum et protegens gas in normalibus rates fluens. Ventus supra dure 8-10 km/h involucrum gasi frangit, ita opus velit normaliter virgas ad filum fluxum cored gas- clypeum vel observat clausuram obiectu aedificandam.
Quid est specimen crassitudinis pro MIG?
Pro chalybe carbo, fere 3 mm ad 12 mm, macula dulcis est, cum scheda ad 1 mm fere descendens etiam in brevi translatione laboranti est. Supra 12 mm iuncturae indiget revellere ac multiplicibus faucibus, quae celeritatem MIG auget.
Cur MIG pugillus meus raro aspicit?
In ordine verisilitatis: contaminatio ut oleum, scala mola vel galvanising; crux-dractus denudatio gas- tegimentum; nimium fluxus gasi turbulentiae causans; vel laxa regulator aerem in linea trahere decet.
Estne MIG bonum verticale et supra caput glutino?
Operatur, sed iam non optime est. Verticalis sursum requirit filum filum celeritatis cibarium inferiorem et levem texunt ad piscinam moderandam, et caput glutinum minuit et depositionis ratem et solatium operantis, ideo productivitas typice tertia vel plus stillat.
Quod gas mix dat optimum MIG consequitur leni ferro?
Compositio argonis 75-85% cum trutina CO2 operit maxime opus: altior CO2 acumen emendat et sordida lamina madefacit, dum argon superior arcum levat et in tenuem materiam spargens reducit.
Plane, MIG glutino efficacissimum est cum metallum mundissimum mediocri crassitudinis in plano seu situ horizontali conflatum est, intus cum clypeo gas stabili et filo cibario velocitatis intentioni comparato. Recta illa condiciones obtine et processus plenam celeritatem, penetrationem et speciem reddit; fixture workpiece sic officium ad arcum venit, eademque condiciones pro octo horis obtinent mutationem pro octo minutis.